4.1. Wskazówki
4.1.1. Wykonanie kopii klucza
Wykonany surowiec klucza z wyfrezowanym profilem poddajemy dalszej obróbce na konwencjonalnych maszynach do kluczy zachowując należytą staranność i dokładność. Poniżej kilka rad i wskazówek, które ułatwią wykonanie kopii klucza:
- Surowiec klucza skrócić odcinając niefrezowaną końcówkę klucza z otworem ustalającym (np. przy użyciu ręcznej piły do metalu) do wymiaru zależnego od typu klucza.
- W przypadku kluczy z ograniczeniem górnym (tzw. bazą) długość profilu mierzona od ograniczenia górnego (tzw. bazy) powinna być dłuższa o 2-3mm niż długość części roboczej klucza oryginalnego,
- W przypadku kluczy bez ograniczenia górnego (tzw. bazy), które w zamku opierają się o czubek długość profilu surowca klucza powinna być dłuższa o 2-3mm niż długość części roboczej klucza oryginalnego,
- Po skróceniu surowca klucza krawędź, która była cięta wygładzić np. pilnikiem lub szlifierką, aby surowiec klucza został prawidłowo ułożony w szczękach konwencjonalnej maszyny,
- Czubek klucza należy doprowadzić do właściwego kształtu tak aby możliwie najbardziej odpowiadał kształtowi oryginału,
- Należy zwrócić uwagę na grubość ogranicznika górnego (tzw. bazy) w oryginale klucza, jeśli w surowcu klucza jego grubość jest za duża względem oryginału należy ją zmniejszyć do właściwego wymiaru (np. pilnikiem lub frezarką).
4.1.2. Szczególne przypadki profili kluczy
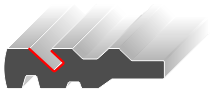
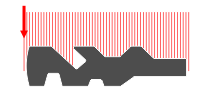
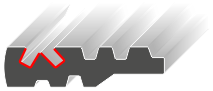
Niektóre profile kluczy mają szczególny kształt profilu, który jest niemożliwy do zeskanowania i wyfrezowania używając narzędzia, które jest ułożone prostopadle do przekroju klucza (czyli tak jak sonda i frez maszyny X-KEY Terminator).
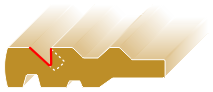
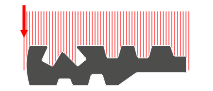
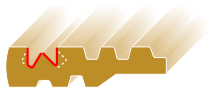
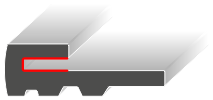
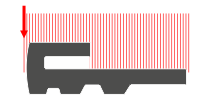
Poniżej kilka przykładowych profili kluczy, których wykonanie wymaga dodatkowej obróbki po standardowym procesie frezowania profilu. Czerwoną linią zostały zaznaczone kształty rowków na które należy zwrócić szczególną uwagę, czyli jak wyglądają w oryginalnym profilu w stosunku do profilu wykonanego na maszynie X-KEY Terminator. Różnica ta wynika ze sposobu skanowania i frezowania co obrazuje proces skanowania profilu klucza, gdzie widać, które obszary profilu są niedostępne do pomiaru przez sondę.
| Oryginalny profil klucza | Skanowanie profilu klucza | Wykonany profil klucza |
|---|---|---|
 |
 |
 |
 |
 |
 |
 |
 |
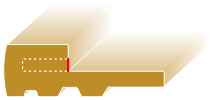 |
W takich przypadkach wykonany profil klucza wymaga dodatkowej obróbki na innych maszynach tak aby kształt profilu klucza odpowiadał oryginałowi. Na ilustracjach wykonanych profili kluczy białą przerywaną linią zaznaczone są obszary, które należy dodatkowo wyfrezować. Do tego celu można użyć np. frezarki pionowej z odpowiednim frezem. Należy zwrócić szczególną uwagę na dokładne wykonanie dodatkowej obróbki, ponieważ w skrajnym przypadku możliwe jest zablokowanie wkładki przez użycie niewłaściwie wykonanego klucza.