3.2. Wymiana frezu i kalibracja
3.2.1. Opis ogólny
Wejście do menu kalibracji następuje poprzez menu SERWIS dostępne na ekranie powitalnym.
Dostępne są trzy niezależne opcje:
- Wymiana frezu i kalibracja – pełna procedura obejmująca demontaż zużytego i montaż nowego frezu, a następnie proces kalibracji.
- Kalibracja z użyciem obecnego frezu – procedura bez konieczności wymiany frezu.
- Szczegóły ostatniej kalibracji – wyświetlenie zapisanych parametrów procedury kalibracji.
Szczegółowy przebieg kompletnej procedury (z wymianą frezu) opisano w dalszej części tego rozdziału.
Procedura kalibracji z użyciem obecnego frezu przebiega według tych samych etapów, z następującymi różnicami:
- pomijane są procesy związane z demontażem i montażem frezu,
- liczniki zużycia frezu nie są resetowane.
Z opcji kalibracji z użyciem obecnego frezu należy skorzystać w przypadku zauważalnego pogorszenia dokładności obróbki mimo dobrego stanu technicznego frezu.
Ostrzeżenie
Przerwanie przez użytkownika któregokolwiek z procesów w trakcie kalibracji spowoduje anulowanie procedury i potrzebę wykonania jej od początku z użyciem nowego surowca.
Niebezpieczeństwo
Niedopuszczalne jest frezowanie profili po wymianie frezu bez przeprowadzenia pełnej kalibracji i zapisania jej wyników. Skutkuje to niedokładnością wymiarów frezowanych profili oraz ryzykiem uszkodzenia frezu.
3.2.2. Niezbędne narzędzia i materiały
Do wykonania procedury potrzebne będą następujące narzędzia (dołączone do maszyny w pudełku na akcesoria) oraz materiały:
- nowy frez X-KEY
- trzpień blokujący o średnicy 3 mm
- klucz imbusowy 2,5 mm
- specjalny surowiec klucza z nabitą cyfrą "1" o grubości 2,45 mm
- pędzle
Informacja
W przypadku przeprowadzenia procedury kalibracji bez wymiany frezu również należy stosować specjalny surowiec klucza z nabitą cyfrą "1".
3.2.3. Procesy inicjujące
Na początku procedury uruchamiane są automatycznie następujące procesy inicjujące:
- bazowanie,
- szybki test sondy pomiarowej,
- sprawdzenie obecności klucza w jednostce skanującej.
W przypadku znalezienia jakichkolwiek nieprawidłowości zostanie wyświetlony odpowiedni komunikat ostrzegawczy z opisem problemu.
Szczegółowy opis poszczególnych procesów znajduje się w rozdziale 2.3. Funkcje ruchu osi.
3.2.4. Montaż nowego frezu
Maszyna ustawi jednostkę frezującą w pozycji serwisowej i wyświetli komunikat proszący o zamocowanie nowego frezu. W tym momencie należy przeprowadzić następujące czynności:
1.
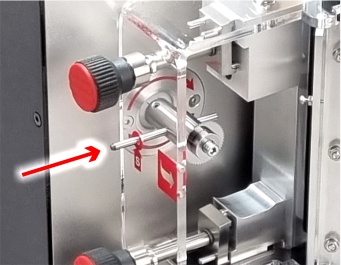
Wsunąć trzpień blokujący w osłonę gniazda frezowania w miejscu oznaczonym czerwoną naklejką ze znakiem ‘S’, a następnie wsunąć dalej w przelotowy otwór znajdujący się we wrzecionie (może być potrzeba ręcznego obrócenia wrzeciona celem uzyskania odpowiedniej pozycji). Właściwie osadzony trzpień blokujący powinien całkowicie przejść przez otwór we wrzecionie oraz wystawać poza zewnętrzny obrys gniazda frezowania, tak aby był podparty.
2.
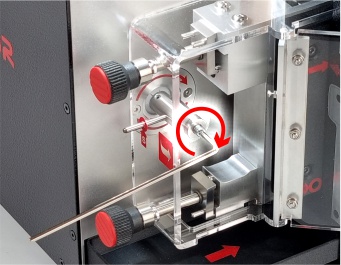
UWAGA! Śruba trzymająca frez ma gwint „LEWY”, aby ją odkręcić należy obracać kluczem imbusowym w prawo (zgodnie z ruchem wskazówek zegara). Odkręcić śrubę trzymającą frez i jego element dociskowy kluczem imbusowym 2,5 mm. Po odkręceniu śruby i jej wyciągnięciu wraz z elementem dociskowym należy ostrożnie wysunąć frez z elementu ustalającego wrzeciona. Zużyty frez należy zutylizować.
3.
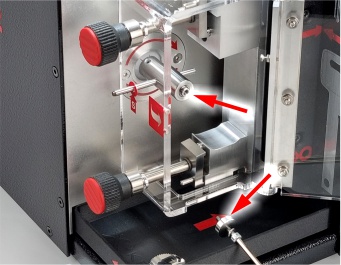
Oczyścić dokładnie przy użyciu pędzla zdemontowane z maszyny elementy (śruba z podkładką sprężystą i element dociskowy) oraz końcówkę wrzeciona gdzie osadzany jest frez.
4.
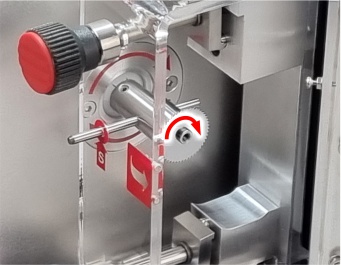
Nowy frez X-KEY należy delikatnie wsunąć na element ustalający wrzeciona. Należy zwrócić uwagę na jego właściwą orientację i kierunek zębów – kierunek strzałek wygrawerowanych na frezie musi odpowiadać czerwonym strzałkom znajdującym się w głębi gniazda frezowania (frez obraca się w prawo i tak też muszą skierowane jego zęby).
5.
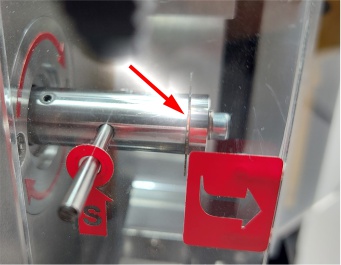
Przed przystąpieniem do dalszych czynności należy upewnić się, że frez został właściwie osadzony na element ustalającym wrzeciona a jego tylna strona przylega w całości do płaszczyzny wrzeciona.
6.
Przykręcić z powrotem śrubę z podkładką sprężystą wraz z nasadzonym elementem dociskowym kręcąc w lewo (przeciwnie do ruchu wskazówek zegara). Do dokręcenia śruby należy użyć siły, która zblokuje nowy frez i element dociskowy we właściwym ułożeniu. Nie można użyć zbyt dużej siły, aby nie uszkodzić elementów frezarki.
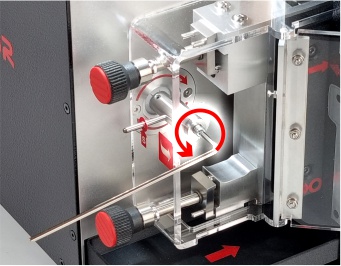
7.
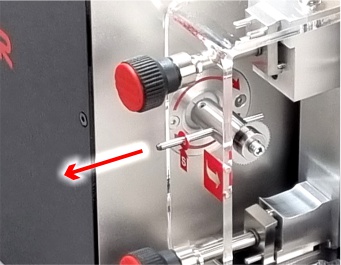
Wysunąć trzpień blokujący z maszyny i upewnić się, że wszystkie czynności zostały przeprowadzone prawidłowo oraz w gnieździe frezowania nie został żaden przedmiot. Dopiero wtedy można zamknąć osłonę gniazda frezowania i wybrać opcję przejścia dalej na panelu sterowania.
8.
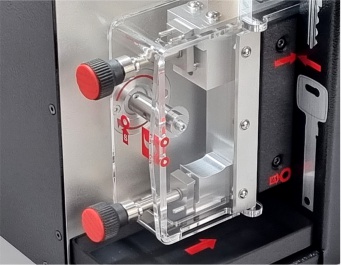
Maszyna wyświetli przypomnienie o usunięcia bolca blokującego. Należy się upewnić, że czynność ta została wykonana i dopiero następnie zatwierdzić komunikat.
Ostrzeżenie
Pozostawienie trzpienia blokującego w otworze serwisowym lub wrzecionie jest niedopuszczalne i spowoduje uszkodzenie urządzenia.
3.2.5. Umieszczenie surowca w jednostce frezującej
Maszyna automatycznie ustawia jednostkę frezującą w pozycji ułatwiającej montaż surowca klucza.
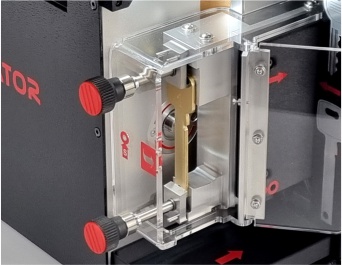
Montaż surowca należy wykonać zgodnie z procedurą opisaną w rozdziale 1.5. Jednostka frezująca. Po zamocowaniu należy potwierdzić wykonanie tej czynności na panelu sterowania.
Informacja
Do tego procesu należy użyć surowca klucza oznaczonego nabitą cyfrą "1" na główce. Są to selekcjonowane surowce, których zastosowanie zapewnia prawidłowe wyniki pomiarów kalibracyjnych.
Ostrzeżenie
Użycie innego surowca niż specjalnie przeznaczony do kalibracji może prowadzić do nieprawidłowych wyników procesu, a tym samym negatywnie wpłynąć na dokładność odwzorowania profili kluczy.
3.2.6. Pomiar surowca i jego weryfikacja
Pomiar przeprowadzany jest automatycznie. W jego trakcie maszyna, przy użyciu obracającego się frezu, określa położenie oraz wymiary zamocowanego surowca.
Po zakończeniu pomiaru maszyna weryfikuje wyniki i jeśli są w dopuszczalnym zakresie przechodzi do kolejnego procesu.
Ostrzeżenie
W przypadku gdy wyniki pomiaru są poza dopuszczalnym zakresem zostanie wyświetlone ostrzeżenie. Zalecane jest anulowanie procedury i rozpoczęcie jej od początku celem weryfikacji czy wszystkie etapy zostały przeprowadzone prawidłowo oraz zgodnie z zaleceniami.
3.2.7. Frezowanie kalibracyjne
Frezowanie kalibracyjne jest procesem w pełni automatycznym i wykonywane jest dla obydwu stron klucza bez potrzeby ingerencji ze strony użytkownika. Na ekranie panelu sterowania wyświetlany jest aktualny postęp.
Po zakończeniu frezowania maszyna automatycznie ustawi jednostkę frezującą w pozycji ułatwiającej wyjęcie klucza oraz wyświetli stosowny komunikat. Klucz należy wyjąć, a następnie zatwierdzić komunikat na ekranie, co spowoduje przejście do kolejnego etapu.
Informacja
Na tym etapie nie należy umieszczać wyfrezowanego klucza w jednostce skanującej.
Ostrzeżenie
Otwarcie osłony gniazda frezowania lub anulowanie procesu na panelu sterowania powoduje przerwanie procedury kalibracyjnej. W takim przypadku użyty surowiec nie może zostać wykorzystany ponownie!
3.2.8. Kontrola jednostki skanującej
Kontrola jednostki skanującej służy do weryfikacji stanu technicznego oraz czystości elementów odpowiedzialnych za pomiar podczas procedury kalibracji.
Proces ten wykorzystuje funkcję testowania jednostki skanującej opisaną w rozdziale 3.3. Testy i diagnostyka, z tą różnicą, że po zakończeniu testu dostępna jest możliwość przejścia do kolejnego etapu, zamiast powtórzenia testu.
Ostrzeżenie
W przypadku gdy wartości testu przekraczają dopuszczalny zakres i użytkownik zdecyduje się na przejście dalej, zostanie wyświetlony komunikat ostrzegawczy. Zalecane jest przeprowadzenie czyszczenia elementów jednostki skanującej, wybierając odpowiednią opcję na panelu sterowania. Pominięcie ostrzeżenia jest możliwe, jednak należy mieć na uwadze, że może to skutkować nieprawidłowym przebiegiem procedury kalibracji.
3.2.9. Oczyszczenie klucza i umieszczenie w jednostce skanującej
Klucz z wykonanym frezowaniem kalibracyjnym należy dokładnie oczyścić pędzelkiem ze wszelkich opiłków i zanieczyszczeń (dodatkowo zalecane jest użycie benzyny ekstrakcyjnej). Jest to niezbędne do zapewnienia prawidłowego przebiegu dalszego procesu kalibracji.
Następnie klucz należy umieścić w jednostce skanującej, stosując się do poniższych wytycznych:
-
Należy upewnić się, że elementy wspomagające właściwe ułożenia oryginału klucza są w pozycji domyślnej (nie wystają).
-
Ogranicznik górny (tzw. baza) powinien być skierowany w prawo – w stronę elementu wskazującego zakres skanowania.
-
Dodatkowy rowek poniżej nacięć kalibracyjnych służy do ustalenia właściwej pozycji przez element ustalający ruchomej części zacisku jednostki skanującej. Rowek ten jest wykonany tylko z przedniej strony surowca.
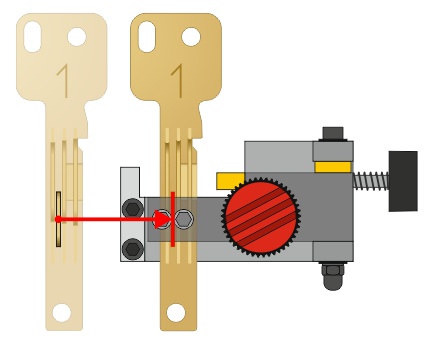
Po prawidłowym zamocowaniu klucza należy zatwierdzić komunikat na panelu sterowania. Maszyna automatycznie przejdzie do kolejnego etapu procedury.
Ostrzeżenie
Zabronione jest używanie obrotowych szczotek, w szczególności metalowych, do oczyszczania klucza. Może to prowadzić do uszkodzenia płaszczyzn nacięć kalibracyjnych, a w konsekwencji do nieprawidłowych wyników procesu kalibracji.
3.2.10. Skanowanie kalibracyjne
Proces skanowania kalibracyjnego jest w pełni automatyczny i obejmuje obie strony klucza. Nie jest wymagana żadna ingerencja ze strony użytkownika.
Na ekranie panelu sterowania wyświetlany jest aktualny postęp skanowania.
Ostrzeżenie
W przypadku gdy maszyna nie będzie potrafiła poprawnie zidentyfikować nacięć kalibracyjnych zostanie wyświetlone ostrzeżenie. Najczęstszą przyczyną jest niedokładne oczyszczenie klucza lub nieprawidłowa pozycja klucza spowodowana pozostawieniem wysuniętych dodatkowych punktów podparcia w zacisku jednostki skanującej. Aby kontynuować, należy wyjąć klucz z jednostki skanującej, potwierdzić komunikat ostrzegawczy i wykonać zalecane czynności zgodnie z instrukcjami wyświetlanymi na ekranie.
3.2.11. Zakończenie procedury i zapisanie wartości
Po skanowaniu na ekranie panelu sterowania zostanie wyświetlony komunikat potwierdzający wykonanie kalibracji.
Proces kalibracji zostaje zakończony po potwierdzeniu przez użytkownika zapisania wyników.
Przed zatwierdzeniem wyników możliwe jest wyświetlenie szczegółowych parametrów kalibracji. W tym celu należy wybrać opcję pokazania detali.
Wskazówka
Na tym etapie możliwe jest również powtórzenie procesu skanowania kalibracyjnego. Może to być pomocne, na przykład w przypadku stwierdzenia niedostatecznego oczyszczenia klucza kalibracyjnego. W takiej sytuacji należy skorzystać z dostępnej opcji powrotu i wykonać skanowanie ponownie.
Ostrzeżenie
W przypadku gdy którykolwiek z parametrów kalibracyjnych przekroczy dopuszczalne wartości, maszyna wyświetli ostrzeżenie wraz z sugerowanym działaniem. Zalecane jest dokładniejsze oczyszczenie klucza i ponowne wykonanie skanowania. Choć możliwe jest zapisanie takich wyników, czynność ta jest stanowczo odradzana, ponieważ może skutkować spadkiem precyzji wykonywanych profili oraz występowaniem błędów w dalszej pracy maszyny.