2.6. Opcje frezowania
2.6.1. Obsługa menu
W celu zmiany wartości wybranej opcji należy wykonać następujące czynności:
- Opcja do edycji jest wyświetlana na ekranie, przyciskiem
DALEJzmieniamy na kolejną. - Przyciskiem
EDYTUJwchodzimy w daną opcję, którą należy zmodyfikować. - Przyciskiem
(>>)wybrać nową wartość parametru. - Zatwierdzić wybór naciskając przycisk
OK, bądź zrezygnować z wprowadzania zmiany przyciskiemPOWRÓT.
Powyższą procedurę należy powtórzyć dla każdej opcji wymagającej modyfikacji.
2.6.2. Opis dostępnych opcji
ROZMIAR - długość profilu
KRÓTKI (30 mm)
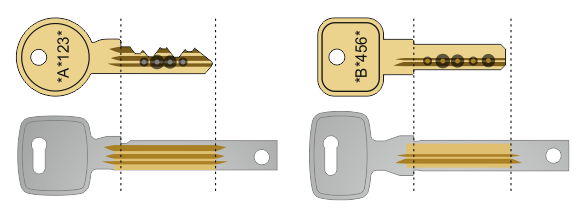
- Opcja dla większości kluczy.
DŁUGI (33 mm)
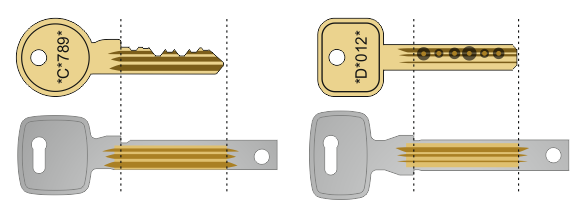
- Opcja dla dłuższych kluczy, zazwyczaj nacinanych 7 zapadkowych.
Wskazówka
W przypadku gdy opcja dłuższa jest niewystarczająca, można uzyskać dodatkowe 2 mm długości profilu poprzez skrócenie ograniczenia górnego (bazy).
TYP - rodzaj klucza
Oprogramowanie układowe maszyny automatycznie rozpoznaje typ klucza na podstawie danych profilu. Proces ten odbywa się jednorazowo przed wyświetleniem informacji o wymiarach oryginalnego klucza w procedurach wczytujących profil klucza (skanowanie lub odbiór z PC).
Opcję tą należy zmienić w przypadku gdy maszyna niewłaściwie rozpozna typ klucza lub gdy istnieje potrzeba wykonania danej kopii w sposób niestandardowy.
CIĘTY PODWYŻSZONY
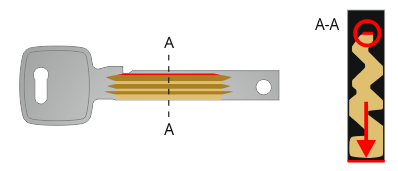
- Podstawa frezowanego profilu jest skierowana ku podstawie surowca (czyli patrząc na mocowanie w maszynie do lewej).
- Nacięcia przy podstawie profilu będą wykonane jak reszta profilu (czyli stosując surowce uniwersalne/dwustronne ograniczenie górne po lewej zostanie mocno podcięte).
- Dodatkowo algorytm nieznacznie wydłuża profil klucza w górnej jego części o 0,15 mm aby zrekompensować ewentualne zużycie oryginału.
CIĘTY ORYGINALNY
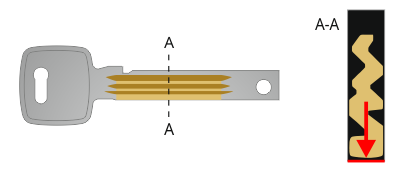
- Podstawa frezowanego profilu jest skierowana ku podstawie surowca (czyli patrząc na mocowanie w maszynie do lewej).
- Nacięcia przy podstawie profilu będą wykonane jak reszta profilu (czyli stosując surowce uniwersalne/dwustronne ograniczenie górne po lewej zostanie mocno podcięte).
NAWIERCANY 2-STRONNY
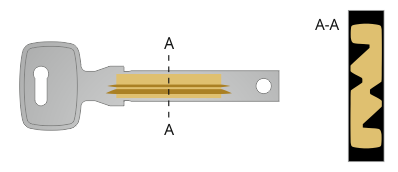
- Frezowany profil jest centrowany do szerokości surowca (umieszczany symetrycznie).
ODCINANIE - odcięcie nadmiaru materiału
Opcja ta ułatwia późniejszą obróbkę surowca poprzez wykonanie dodatkowego nacięcia ułatwiającego usunięcie zbędnego materiału. Efekt działania jest zależny od wybranego typu klucza.
AUTOMATYCZNE
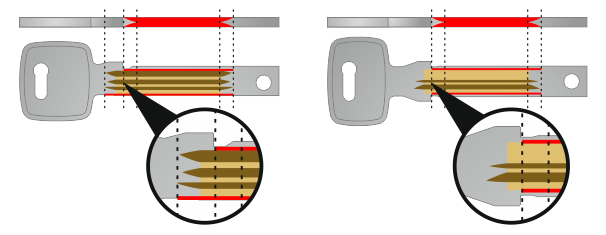
- Długość dodatkowych nacięć jest ograniczana, aby nie zbierać materiału ograniczenia górnego (bazy), wartość ograniczenia jest obliczana automatycznie na podstawie grubości surowca/
WYŁĄCZONE
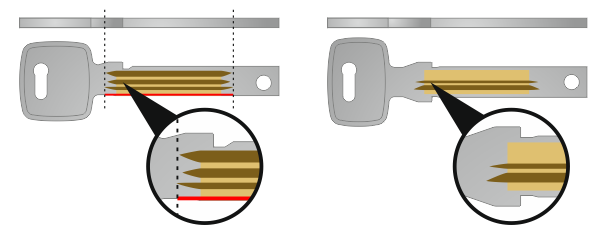
- Brak dodatkowych nacięć.
PEŁNE
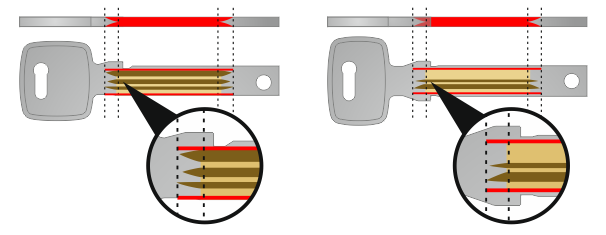
- Długość dodatkowych nacięć nie jest ograniczana, ograniczenie górne (baza) zostanie mocno podcięte.
Informacja
Dla kluczy ciętych dół surowca jest obrabiany na całej możliwej długości. Używając surowca uniwersalnego oraz wybierając typ cięty - dodatkowe ograniczenie zostanie mocno podcięte ułatwiając jego usunięcie.
POCIENIANIE BAZY
Dodatkowy proces frezowania do zmniejszenia grubości ograniczenia górnego (bazy).
Informacja
Opcja ta jest jeszcze w trakcie opracowywania.
Wskazówka
W wersji oprogramowania 2.0.x dostępna jest funkcja umożliwiająca pocienienie bazy kluczy jednostronnych. Należy jednak traktować ją jako funkcję testową, a nie w pełni użytkową.Aby z niej skorzystać, wymagane jest przygotowanie profilu klucza wraz z odwzorowaniem bazy w programie X-KEY Neo i załadowanie danych tego profilu do maszyny. Następnie na maszynie w opcjach frezowania należy wyłączyć opcję odcinania nadmiaru materiału.
MATERIAŁ - rodzaj metalu
Wybór materiału z którego wykonany jest surowiec jest istotny dla procesu frezowania, ponieważ każdy rodzaj metalu wymaga zastosowania odpowiednich parametrów obróbki.
MOSIĄDZ
- najczęściej używany
- łatwy w obróbce
ALPAKA (nowe srebro)
- twardszy od mosiądzu
- trudniejszy w obróbce, wymagane jest zbieranie materiału mniejszymi warstwami
- wybranie tej opcji powoduje znaczące wydłużenie czasu frezowania
Ostrzeżenie
Stosowanie dla alpaki / nowego srebra opcji mosiądz spowoduje uszkodzenie frezu.
POGŁĘBIANIE ROWKÓW
Funkcja do poprawy frezowanego profilu klucza, dostępne są następujące opcje:
WŁĄCZONE
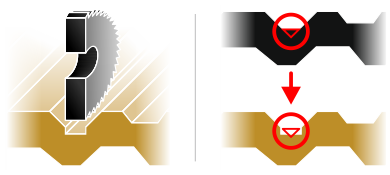
WYŁĄCZONE
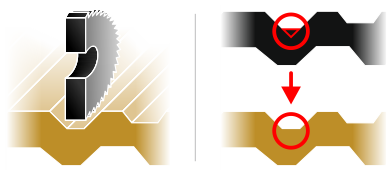
Opis i wyjaśnienie
W przypadku gdy oryginalny profil klucza był wykonywany fabrycznie przez zespół frezów kątowych nacinających rowki o przekroju trójkątnym nie jest możliwe idealne zeskanowanie i wykonanie profilu klucza z użyciem narzędzia, które jest zakończone powierzchnią płaską. Opisaną sytuację przedstawia poniższa ilustracja:
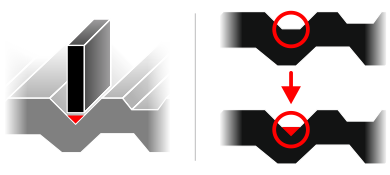
- kolor złoty / szary - fragment przekroju profilu klucza w powiększeniu
- kolor szary – fragment przekroju oryginalnego profilu klucza w powiększeniu
- kolor czarny – zeskanowany profil klucza
- kolor czerwony – obszar, który nie może zostać zeskanowany lub wyfrezowany z użyciem narzędzia z płaską końcówką
Maszyna X-KEY Terminator skanuje klucz płytką sondy pomiarowej o grubości zaledwie 0,25 mm, natomiast sam frez posiada grubość 0,30 mm.
Rozwiązaniem tego problemu jest funkcja pogłębiania rowków, która analizuje zeskanowany profil klucza szukając miejsc gdzie płytka sondy pomiarowej nie była w stanie dokonać właściwego pomiaru i w procesie wykonywania profilu klucza pogłębia te miejsca. Pozwala to na wykonanie kopii profilu klucza, która będzie pasować nawet do najbardziej dokładnych zamków.
Należy zwrócić uwagę, że funkcja pogłębiania rowków skutkuje zmniejszeniem grubości profilu w obrębie jej działania, a tym samym powoduje osłabienie mechaniczne wyfrezowanego klucza.