4.1. Hinweise
4.1.1. Anfertigung einer Schlüsselkopie
Der fertige Schlüsselrohling mit gefrästem Profil wird auf herkömmlichen Schlüsselmaschinen unter Einhaltung der erforderlichen Sorgfalt und Genauigkeit weiterbearbeitet. Nachfolgend finden Sie einige Tipps und Hinweise, die Ihnen das Kopieren von Schlüsseln erleichtern:
- Kürzen Sie den Schlüsselrohling, indem Sie das nicht gefräste Ende des Schlüssels mit der Passbohrung (z. B. mit einer Handmetallsäge) auf die je nach Schlüsseltyp erforderliche Länge abschneiden.
- Bei Schlüsseln mit einer oberen Begrenzung (sog. Basis) sollte die Profillänge, gemessen von der oberen Begrenzung (sog. Basis), 2-3 mm länger sein als die Länge des Arbeitsteils des Originalschlüssels
- Bei Schlüsseln ohne Begrenzung nach oben (sog. Basis), die im Schloss an der Spitze aufliegen, sollte die Länge des Rohschlüsselprofils 2-3 mm länger sein als die Länge des Arbeitsbereichs des Originalschlüssels
- Nach dem Kürzen des Schlüsselrohlings muss die Schnittkante z. B. mit einer Feile oder einer Schleifmaschine geglättet werden, damit der Schlüsselrohling korrekt in den Backen einer herkömmlichen Maschine sitzt
- Die Spitze des Schlüssels muss so geformt werden, dass sie der Form des Originals so gut wie möglich entspricht
- Achten Sie auf die Dicke des oberen Anschlags (der sogenannten Basis) im Originalschlüssel. Wenn die Dicke im Rohmaterial des Schlüssels im Vergleich zum Original zu groß ist, muss sie auf das richtige Maß reduziert werden (z. B. mit einer Feile oder einer Fräsmaschine).
4.1.2. Sonderfälle von Schlüsselprofilen
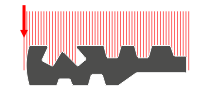
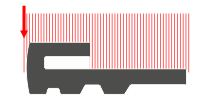
Einige Schlüsselprofile haben eine spezielle Profilform, die mit einem Werkzeug, das senkrecht zum Querschnitt des Schlüssels angeordnet ist (wie die Sonde und der Fräser der Maschine X-KEY Terminator), nicht gescannt und gefräst werden kann.
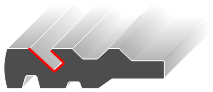
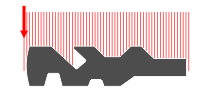
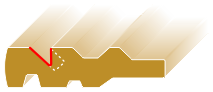
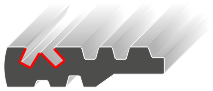
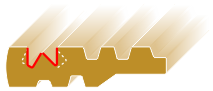
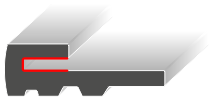
Nachfolgend finden Sie einige Beispiele für Schlüsselprofile, deren Herstellung nach dem Standard-Profilfräsprozess eine zusätzliche Bearbeitung erfordert. Mit einer roten Linie sind die Formen der Nuten markiert, auf die besonders zu achten ist, d. h. wie sie im Originalprofil im Vergleich zum mit der Maschine X-KEY Terminator gefertigten Profil aussehen. Dieser Unterschied ergibt sich aus der Art des Scannens und Fräsens, was der Prozess des Scannens des Schlüsselprofils veranschaulicht, bei dem zu sehen ist, welche Bereiche des Profils für die Messung mit der Sonde nicht zugänglich sind.
| Original-Schlüsselprofil | Scannen des Schlüsselprofils | Fertiges Schlüsselprofil |
|---|---|---|
 |
 |
 |
 |
 |
 |
 |
 |
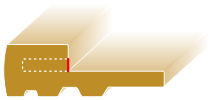 |
In solchen Fällen muss das gefertigte Schlüsselprofil auf anderen Maschinen nachbearbeitet werden, damit die Form des Schlüsselprofils dem Original entspricht. Auf den Abbildungen der gefertigten Schlüsselprofile sind die Bereiche, die zusätzlich gefräst werden müssen, mit einer weißen gestrichelten Linie markiert. Zu diesem Zweck kann beispielsweise eine Vertikalfräsmaschine mit einem geeigneten Fräser verwendet werden. Achten Sie besonders auf die sorgfältige Ausführung der Nachbearbeitung, da im Extremfall der Einsatz eines falsch gefertigten Schlüssels zum Blockieren des Schließzylinders führen kann.