2.6. Fräsoptionen
2.6.1. Bedienung des Menüs
Um den Wert der ausgewählten Option zu ändern, gehen Sie wie folgt vor:
- Die Option zum Bearbeiten wird auf dem Bildschirm angezeigt. Mit der Schaltfläche
NÄCHS.wechseln Sie zur nächsten Option. - Mit der Taste
BEARB.gelangen Sie zu der Option, die geändert werden soll. - Mit der Taste
(>>)wählen Sie einen neuen Wert für den Parameter aus. - Bestätigen Sie Ihre Auswahl mit der Taste
OKoder verwerfen Sie die Änderung mit der TasteZURÜCK.
Das oben beschriebene Verfahren ist für jede Option, die geändert werden muss, zu wiederholen.
2.6.2. Beschreibung der verfügbaren Optionen
GRÖSSE – Länge des Profils
KURZ (30 mm)
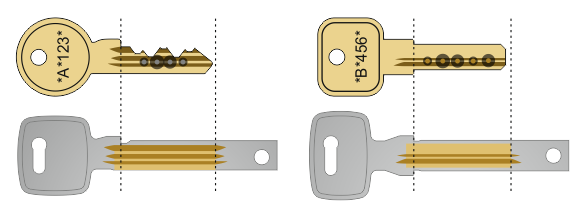
- Option für die meisten Schlüssel.
LANG (33 mm)
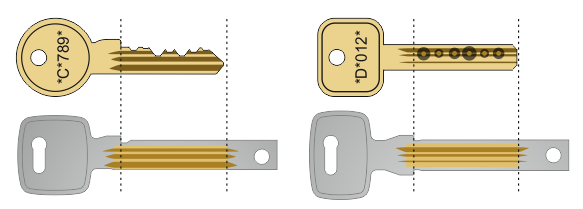
- Option für längere Schlüssel, in der Regel mit 7 Notausgangsschlitzen.
Tipp
Wenn die längere Option nicht ausreicht, können Sie durch Verkürzen der oberen Begrenzung (Basis) zusätzliche 2 mm Profillänge gewinnen.
TYP – Schlüsseltyp
Die Firmware der Maschine erkennt den Schlüsseltyp automatisch anhand der Profildaten. Dieser Vorgang erfolgt einmalig, bevor die Abmessungen des Originalschlüssels in den Verfahren zum Einlesen des Schlüsselprofils (Scannen oder Empfang vom PC) angezeigt werden.
Diese Option muss geändert werden, wenn die Maschine den Schlüsseltyp falsch erkennt oder wenn eine bestimmte Kopie auf nicht standardmäßige Weise angefertigt werden muss.
GESCHNITTEN ERHÖHT
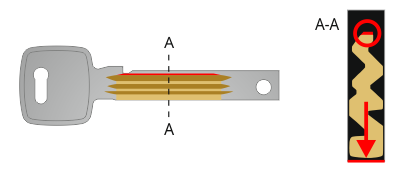
- Die Basis des gefrästen Profils ist zur Basis des Rohmaterials ausgerichtet (d. h. bei Blick auf die Befestigung in der Maschine nach links).
- Die Einschnitte an der Basis des Profils werden wie der Rest des Profils ausgeführt (d. h. unter Verwendung von Universalwerkstoffen/doppelseitiger Begrenzung wird die obere Begrenzung links stark unterschnitten).
- Zusätzlich verlängert der Algorithmus das Schlüsselprofil im oberen Bereich um 0,15 mm, um einen eventuellen Verschleiß des Originals auszugleichen.
ORIGINAL GESCHRIEBEN
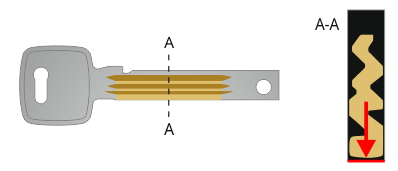
- Die Basis des gefrästen Profils ist zur Basis des Rohmaterials ausgerichtet (d. h. bei Blick auf die Befestigung in der Maschine nach links).
- Die Einschnitte an der Basis des Profils werden wie der Rest des Profils ausgeführt (d. h. unter Verwendung von Universalwerkstoffen/doppelseitiger Begrenzung wird die obere Begrenzung links stark unterschnitten).
2-SEITIG GEBOHRT
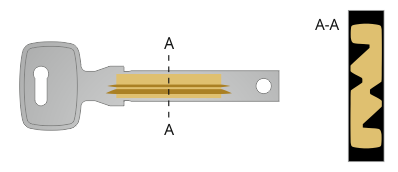
- Das gefräste Profil wird auf die Breite des Rohmaterials zentriert (symmetrisch platziert).
ABSCHNEIDEN – Abschneiden von überschüssigem Material
Diese Option erleichtert die spätere Bearbeitung des Rohmaterials durch einen zusätzlichen Schnitt, der das Entfernen von überschüssigem Material erleichtert. Der Effekt hängt vom gewählten Schlüsseltyp ab.
AUTOMATISCH
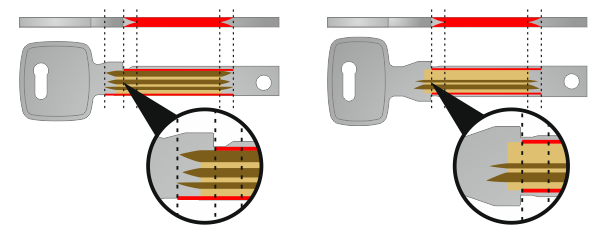
- Die Länge der zusätzlichen Einschnitte wird begrenzt, um kein Material der oberen Begrenzung (Basis) zu sammeln. Der Begrenzungswert wird automatisch anhand der Dicke des Rohmaterials berechnet
AUSGESCHALTET
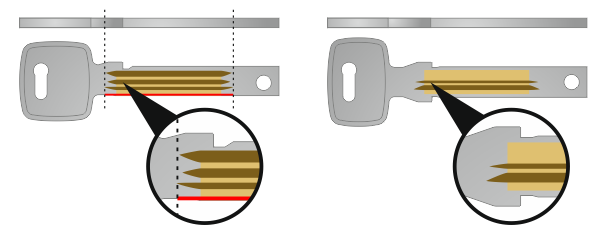
- Keine zusätzlichen Einschnitte.
VOLLSTÄNDIG
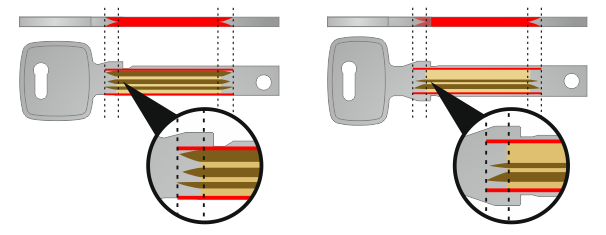
- Die Länge der zusätzlichen Einschnitte ist nicht begrenzt, die obere Begrenzung (Basis) wird stark unterschnitten.
Info
Bei geschnittenen Schlüsseln wird der Rohling über die gesamte mögliche Länge bearbeitet. Bei Verwendung von Universalrohlingen und Auswahl des Schnitttyps wird die zusätzliche Begrenzung stark unterfräst, um das Entfernen zu erleichtern.
BASE-BEARBEITUNG
Zusätzlicher Fräsvorgang zur Verringerung der Dicke der oberen Begrenzung (Basis).
Info
Diese Option befindet sich noch in der Entwicklung.
Tipp
In der Softwareversion 2.0.x ist eine Funktion verfügbar, mit der die Basis einseitiger Schlüssel verdünnt werden kann. Diese Funktion sollte jedoch als Testfunktion und nicht als voll funktionsfähig betrachtet werden. Um sie zu nutzen, muss ein Schlüsselprofil mit einer Abbildung der Basis im Programm X-KEY Neo erstellt und die Daten dieses Profils in die Maschine geladen werden. Anschließend muss auf der Maschine in den Fräsoptionen die Option zum Abschneiden von überschüssigem Material deaktiviert werden.
MATERIAL – Metallart
Die Wahl des Rohmaterials ist für den Fräsprozess von entscheidender Bedeutung, da jede Metallart die Verwendung geeigneter Bearbeitungsparameter erfordert.
MOSIĄDZ
- am häufigsten verwendet
- leicht zu bearbeiten
ALPAKA (neues Silber)
- härter als Messing
- schwieriger zu bearbeiten, das Material muss in kleineren Schichten gesammelt werden
- die Auswahl dieser Option führt zu einer erheblichen Verlängerung der Fräszeit
Warnung
Die Verwendung der Option Messing für Alpaka/Neusilber führt zu einer Beschädigung des Fräsers.
VERTIEFEN VON NUTEN
Funktion zur Korrektur des gefrästen Schlüsselprofils, folgende Optionen sind verfügbar:
EINGESCHALTET
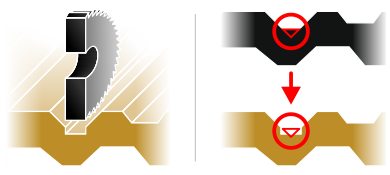
AUSGESCHALTET
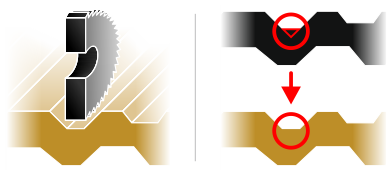
Beschreibung und Erläuterung
Wenn das Originalprofil des Schlüssels werkseitig mit einem Satz Winkelfräser mit dreieckigem Profil hergestellt wurde, ist es nicht möglich, das Profil des Schlüssels mit einem Werkzeug, das mit einer flachen Oberfläche endet, perfekt zu scannen und herzustellen. Die beschriebene Situation ist in der folgenden Abbildung dargestellt:
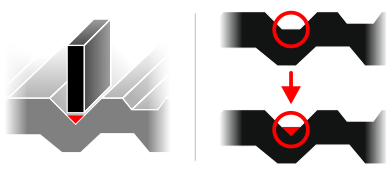
- farbe gold/grau – Ausschnitt eines Schlüsselprofils in Vergrößerung
- farbe grau – Ausschnitt aus dem Querschnitt des Original-Schlüsselprofils in Vergrößerung
- farbe schwarz – gescanntes Schlüsselprofil
- rot – Bereich, der mit einem Werkzeug mit flacher Spitze nicht gescannt oder gefräst werden kann
Die Maschine X-KEY Terminator scannt den Schlüssel mit einer nur 0,25 mm dicken Messsonde, während der Fräser selbst eine Dicke von 0,30 mm hat.
Die Lösung für dieses Problem ist die Funktion zum Vertiefen der Nuten, die das gescannte Schlüsselprofil analysiert und Stellen sucht, an denen die Messsonde keine korrekte Messung vornehmen konnte, und diese Stellen beim Erstellen des Schlüsselprofils vertieft. Auf diese Weise kann eine Kopie des Schlüsselprofils erstellt werden, die selbst für die präzisesten Schlösser passt.
Es ist zu beachten, dass die Funktion zum Vertiefen der Nuten zu einer Verringerung der Profilstärke im Wirkungsbereich führt und somit die mechanische Festigkeit des gefrästen Schlüssels beeinträchtigt.